

Se você já esteve ao lado de um fuso de máquina-ferramenta de alta velocidade operando em plena inclinação durante uma operação de produção, sabe que o ruído agudo e persistente que ele produz não é apenas um incômodo — é um problema que reduz a eficiência, prejudica o conforto do operador e até afeta a precisão do trabalho que está sendo realizado. Como fornecedor especializado em VFD para fusos de máquinas-ferramenta, passei anos ajudando oficinas de máquinas CNC, fabricantes de peças automotivas e instalações de fabricação de moldes a corrigir exatamente esse problema, porque o ruído em sistemas de fusos raramente tem uma causa única, e corrigi-lo requer uma combinação de conhecimento técnico e experiência do mundo real.
Vamos começar explicando por que o ruído relacionado ao VFD se destaca. Ao contrário dos motores tradicionais alimentados por linha que funcionam a uma velocidade fixa, um VFD do fuso ajusta a frequência para corresponder às RPM exigidas do fuso – esta operação variável é a razão pela qual é essencial para tarefas como fresamento de alta velocidade, perfuração e acabamento fino. Mas essa comutação variável também cria ruído elétrico e mecânico que pode amplificar o nível sonoro geral do fuso. Já vi sistemas passarem de 90 dB (um pouco acima do ruído de um aspirador de pó) para mais de 105 dB (tão alto quanto uma motosserra) devido a um simples erro de configuração na configuração do VFD. A boa notícia é que a maior parte desse ruído pode ser evitada com ajustes direcionados e muitas soluções não exigem a substituição de equipamentos caros.

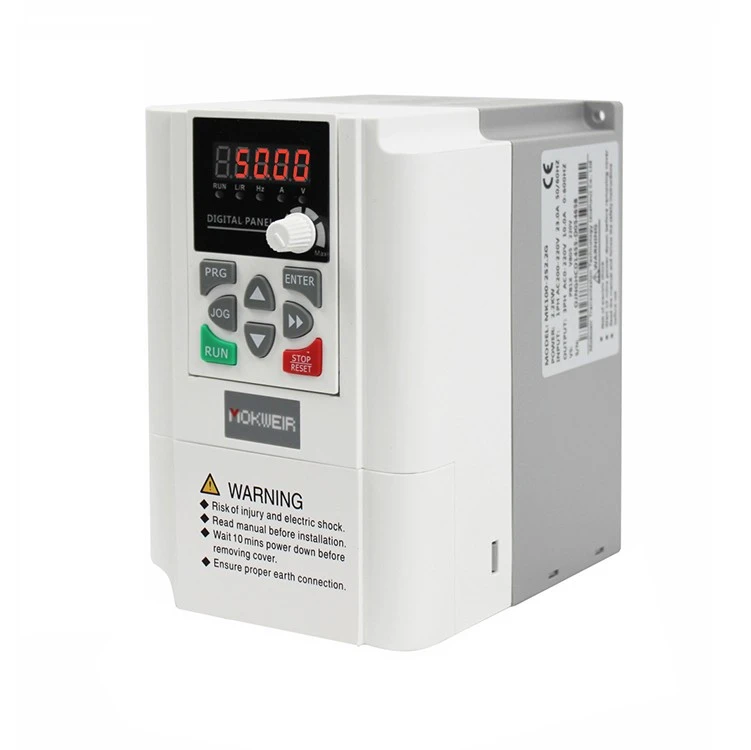
Primeiro, vamos falar sobre o lado elétrico do ruído do VFD, que costuma ser o culpado mais esquecido. Os VFDs geram sinais de comutação de alta frequência que viajam ao longo dos cabos de alimentação, criando interferência eletromagnética (EMI) que pode irradiar como ruído ou até mesmo induzir vibração em componentes adjacentes. O tipo e o comprimento do cabo de alimentação que você usa fazem uma grande diferença aqui. Por exemplo, se você estiver passando um longo cabo de alimentação do VFD ao motor do eixo (digamos, mais de 10 metros), os sinais de alta frequência saltam para frente e para trás ao longo do fio, amplificando o ruído elétrico e a vibração física. Eu sempre recomendo o uso de cabos de alimentação blindados de par trançado, especificamente classificados para aplicações VFD de fuso de alta velocidade - cabos não blindados padrão não bloqueiam EMI de maneira eficaz e permitem que o ruído vaze para a estrutura da máquina. Outro passo importante é o aterramento. Uma conexão de aterramento deficiente no VFD e no motor do fuso cria um circuito de aterramento, que gera ruído elétrico extra que se traduz em som audível. Consertei dezenas de sistemas barulhentos apenas apertando o terminal de aterramento do chassi do VFD ao ponto de aterramento principal da máquina e adicionando um fio terra separado entre a carcaça do motor e a base da máquina – isso quebra o circuito e elimina aquele zumbido de baixo nível que a maioria dos operadores aprende a desligar, mas parece que não consegue se livrar.
Quando se trata de redução de ruído elétrico, a escolha do próprio VFD desempenha um papel importante. Nem todos os VFD para fuso de máquina-ferramenta são construídos da mesma forma; muitos VFDs de uso geral economizam na filtragem de alta frequência, o que leva a mais ruído de comutação. É por isso que nossa equipe no fornecedor se concentra em modelos VFD com filtros EMI e filtros de onda senoidal integrados, projetados especificamente para aplicações de fuso. Um filtro de onda senoidal suaviza a saída de onda quadrada do VFD em uma onda quase senoidal, reduzindo os picos de tensão que criam estresse elétrico no motor e ruído audível. Para usuários que trabalham com sistemas de 380 V, nosso inversor de frequência de fuso CNC de 380 V é projetado com esses filtros como padrão, porque sabemos que 380 V é a tensão mais comum para fusos de máquinas-ferramenta de alta potência e requer mitigação de ruído extra para manter os operadores seguros. Recentemente, trabalhei com uma oficina de moldes que mudou de um VFD de uso geral para nosso inversor de frequência de fuso CNC de 380 V, e eles reduziram o ruído do fuso em 12 dB na primeira semana - o suficiente para que não precisassem adicionar painéis extras de amortecimento de som à sua área de trabalho.
Em seguida, o ruído mecânico costuma ser o maior contribuinte para o ruído geral do fuso e está intimamente ligado à forma como o VFD é programado. Os VFDs permitem definir as taxas de aceleração e desaceleração do fuso e, se estas forem muito rápidas, o motor e o eixo do fuso sofrem mudanças repentinas de torque que criam vibração, que se transforma em ruído. Por exemplo, uma loja que visitei tinha um fuso que gritava toda vez que atingia 6.000 RPM, e o problema acabou sendo uma rampa de aceleração muito curta. O operador deixou as configurações padrão do VFD, que aumentam a velocidade em 2 segundos, mas o fuso precisava de uma rampa de 10 segundos para mover-se suavemente de 0 a 6.000 RPM. Quando ajustamos isso, o grito desapareceu. Outro gatilho mecânico é a ressonância – os fusos têm frequências naturais e, quando o VFD funciona a uma velocidade que corresponde a essa frequência, você ouve um zumbido alto e vibrante. A solução aqui é ajustar as configurações de “velocidade de salto” do VFD, que permitem definir faixas de RPM que o fuso evita, para que nunca atinja aquela frequência de ressonância. Já vi velocidades de salto eliminarem ruídos tão ruins que os operadores moveriam suas máquinas para outro compartimento para trabalhar, apenas adicionando algumas linhas de programação ao VFD.
O alinhamento mecânico também desempenha um papel, mesmo que pareça não estar relacionado ao VFD. Se o motor do fuso não estiver perfeitamente alinhado com o porta-ferramenta ou com o eixo de transmissão da máquina, o VFD terá que trabalhar mais para manter a velocidade, o que aumenta a vibração e o ruído. Eu sempre recomendo uma verificação completa do alinhamento ao instalar um novo VFD do fuso, porque mesmo um desalinhamento de 0,1 mm pode adicionar 5 dB ao nível de ruído. Muitos operadores ignoram esta etapa porque pensam que o VFD é a única variável, mas na realidade, o VFD amplifica quaisquer imperfeições mecânicas. Se o motor estiver ligeiramente desequilibrado, o VFD enviará corrente extra para compensar, o que cria mais ruído elétrico que alimenta o sistema mecânico. É por isso que nossas verificações de pré-instalação para VFD para fuso de máquina-ferramenta incluem verificação de alinhamento – não apenas enviamos o equipamento e vamos embora, mas também garantimos que a configuração seja otimizada desde o primeiro dia.
Outra área frequentemente esquecida é a frequência portadora do VFD. A frequência portadora é a taxa na qual o VFD alterna sua saída e afeta diretamente o nível de ruído. Uma frequência portadora mais alta permite que o VFD forneça um torque mais suave, mas também cria ruídos mais agudos que são mais irritantes para os operadores. Uma frequência portadora mais baixa é mais silenciosa, mas pode causar oscilações de torque que fazem o fuso funcionar de maneira irregular, especialmente em baixas velocidades. O ponto ideal para a maioria dos fusos de alta velocidade está entre 8 kHz e 12 kHz, mas isso pode variar dependendo do motor e da estrutura da máquina. Por exemplo, um fuso pequeno de 2,2 kW pode funcionar melhor a 10 kHz, enquanto um fuso maior de 15 kW pode precisar de 8 kHz para evitar aquele gemido agudo e agudo. Passei horas ajustando as frequências da portadora para os clientes e, na maioria dos casos, um ajuste de 1 a 2 kHz pode reduzir de 3 a 5 dB de ruído sem sacrificar o desempenho do fuso. É uma mudança simples, mas não é mencionada na maioria dos manuais genéricos do VFD, e é por isso que nossa equipe de suporte orienta os clientes sempre que configuramos um novo VFD.
O calor também é um inimigo oculto quando se trata de ruído relacionado ao VFD. Os VFDs geram muito calor durante a operação e, se superaquecerem, começarão a falhar, o que cria uma saída irregular que gera ruído. É por isso que o resfriamento adequado é fundamental – tanto para o próprio VFD quanto para o motor do fuso. Muitas lojas instalam VFDs em gabinetes apertados e sem ventilação, o que faz com que os componentes internos do VFD aqueçam, causando erros de comutação e ruído extra. Eu recomendo instalar o VFD em um gabinete bem ventilado com ventilador de resfriamento ou usar um VFD com dissipadores de calor integrados que não precisem de resfriamento externo extra. Nossos modelos de VFD para fuso de máquina-ferramenta possuem dissipadores de calor de alumínio que dissipam o calor de forma eficiente, de modo que permanecem frios mesmo em operação contínua de alta carga, o que reduz a chance de ruído relacionado ao calor.
Depois de abordar os fatores elétricos, de programação e mecânicos, há pequenos ajustes adicionais que podem fazer uma grande diferença. Materiais que amortecem o som, por exemplo, podem ser adicionados à estrutura da máquina ou à carcaça do fuso para absorver o ruído residual. Usei enchimento de espuma de células fechadas e ilhós de borracha entre o fuso e a base da máquina para reduzir a transferência de vibração, e essas pequenas mudanças podem adicionar outros 2-3 dB de redução de ruído. Além disso, a manutenção regular é fundamental: com o tempo, poeira e detritos podem se acumular nos dissipadores de calor do VFD, reduzindo o resfriamento, e os rolamentos do eixo podem se desgastar, causando aumento de vibração e ruído. Uma verificação mensal das conexões do VFD e do alinhamento do fuso pode evitar a maioria dos problemas recorrentes de ruído, o que economiza tempo e dinheiro das oficinas a longo prazo.
Vi em primeira mão como essas correções funcionam para clientes reais. No ano passado, uma empresa de engenharia de precisão nos procurou porque seu fuso de alta velocidade de 10 kW estava atingindo 108 dB durante o fresamento de acabamento, o que estava acima do limite de ruído da OSHA e dificultando a contratação de operadores. Começamos verificando o VFD existente, que era um modelo de uso geral sem filtro de onda senoidal. Recomendamos substituí-lo por nosso inversor de frequência de eixo CNC 380v, que possui uma onda senoidal integrada e filtro EMI. Em seguida, ajustamos a rampa de aceleração de 2 segundos para 12 segundos, definimos uma velocidade de salto para 7.200 RPM (a frequência ressonante do fuso) e alinhamos o motor e o fuso. Também adicionamos uma camada de espuma de células fechadas ao gabinete da máquina. O resultado? O ruído do fuso caiu para 95 dB, bem abaixo do limite, e a precisão do fresamento de acabamento melhorou 7% porque a operação mais suave do fuso reduziu a vibração. Esse é o tipo de resultado tangível que faz com que todos os ajustes técnicos valham a pena.
Se você estiver lidando com um fuso barulhento, é fácil pensar que precisa substituir todo o VFD ou fuso, mas na maioria das vezes, a solução é mais simples – pequenos ajustes na programação, melhores conexões elétricas ou um VFD projetado especificamente para aplicações de fuso podem resolver o problema sem um grande investimento. Como fornecedor de VFD para fusos de máquinas-ferramenta, nosso objetivo não é apenas vender equipamentos, mas ajudar os clientes a executar suas operações com mais eficiência, manter suas equipes confortáveis e manter a precisão que torna seu trabalho valioso. Quer você esteja lidando com um zumbido agudo em altas velocidades ou com um zumbido baixo e persistente que perdura em cada operação, existe uma solução adaptada à sua configuração.
Se você estiver pronto para resolver os problemas de ruído do fuso e otimizar a configuração do VFD para obter melhor desempenho e operação mais silenciosa, estamos aqui para ajudar. Nossa equipe trabalhou com centenas de oficinas mecânicas, desde pequenos locais de trabalho até grandes instalações de fabricação automotiva, para resolver problemas relacionados ao ruído e melhorar a produtividade do fuso.
Referências
- Manual de Máquinas: Volume 1, Ferramentas, 31ª Edição, Industrial Press Inc., 2020, Seções sobre Operação do Fuso VFD e Mitigação de Ruído
- Padrões EMC para Máquinas Industriais, IEC 61800-3: Sistemas de Acionamento de Energia Elétrica com Velocidade Ajustável, Comissão Eletrotécnica Internacional, 2018
- Guia de aplicação VFD para fusos de máquinas-ferramenta, documentação técnica direta de automação, 2022
- Controle de ruído e vibração para motores industriais, Instituto Nacional de Segurança e Saúde Ocupacional (NIOSH), 2021