

Se você já esteve em uma oficina mecânica observando um fuso CNC mastigar alumínio ou aço, provavelmente notou duas coisas: quão rápido ele gira e com que frequência os operadores ajustam a velocidade para obter um acabamento suave o suficiente para as especificações rígidas do cliente. Durante anos, esse equilíbrio foi principalmente manual – ajustando um dial em um inversor de frequência variável (VFD) ou adivinhando a que velocidade minimizaria a vibração da ferramenta. Mas como fornecedor de VFDs construídos especificamente para fusos de máquinas-ferramenta, recebo mais uma pergunta do que qualquer outra: esse equipamento pode realmente fazer uma diferença tangível no acabamento superficial da peça? Alerta de spoiler: a resposta não é direta, sim ou não, mas quando você entender como os VFDs interagem com a operação do fuso, verá que eles não são apenas uma forma de economizar energia – eles são uma ferramenta que pode redefinir a qualidade da superfície para lojas de pequeno e grande porte.
Vamos começar com o básico: o que um VFD faz e como os fusos costumavam operar sem ele. Antes de os VFDs dedicados para fusos de máquinas-ferramenta chegarem ao mercado, a maioria das oficinas usava motores de velocidade fixa ligados diretamente à rede elétrica. Isso significava que o fuso funcionava a uma única RPM, independentemente da carga, e qualquer ajuste fino exigia uma caixa de engrenagens mecânica ou uma troca física de polia – ambos lentos, imprecisos e propensos a introduzir vibração à medida que o fuso mudava de velocidade. Um VFD, por outro lado, controla a frequência e a tensão enviadas ao motor do fuso, permitindo ajustar as RPM em tempo real, manter uma velocidade consistente sob carga e eliminar vibrações desnecessárias que prejudicam o acabamento superficial. Esse é o núcleo, mas é nos detalhes que a magia do acabamento superficial acontece.
Primeiro, conversa. A vibração é a ruína da existência de qualquer maquinista - é aquela vibração indesejada entre a ferramenta e a peça de trabalho que deixa uma superfície ondulada e irregular, às vezes tão ruim que você precisa desfazer-se completamente de uma peça. Os fusos tradicionais de velocidade fixa têm uma faixa estreita de RPM onde a vibração é mínima e você fica preso a tudo o que a combinação engrenagem/polia oferece. Um VFD muda isso: você pode ajustar a velocidade do fuso para evitar as frequências de vibração específicas que sua ferramenta, peça de trabalho e material criam. Por exemplo, ao fresar um bloco de alumínio 6061, vi oficinas passarem de um acabamento de 120 Ra (que é bruto, para os padrões CNC) com uma configuração de velocidade fixa para 25 Ra com um VFD dedicado para fuso de máquina-ferramenta. Como? Eles testaram incrementos de 10 RPM entre 800 e 12.000, encontraram o ponto ideal em 5.200 RPM onde a vibração para e travaram-no – algo que um sistema fixo não pode fazer sem horas de mudanças mecânicas.
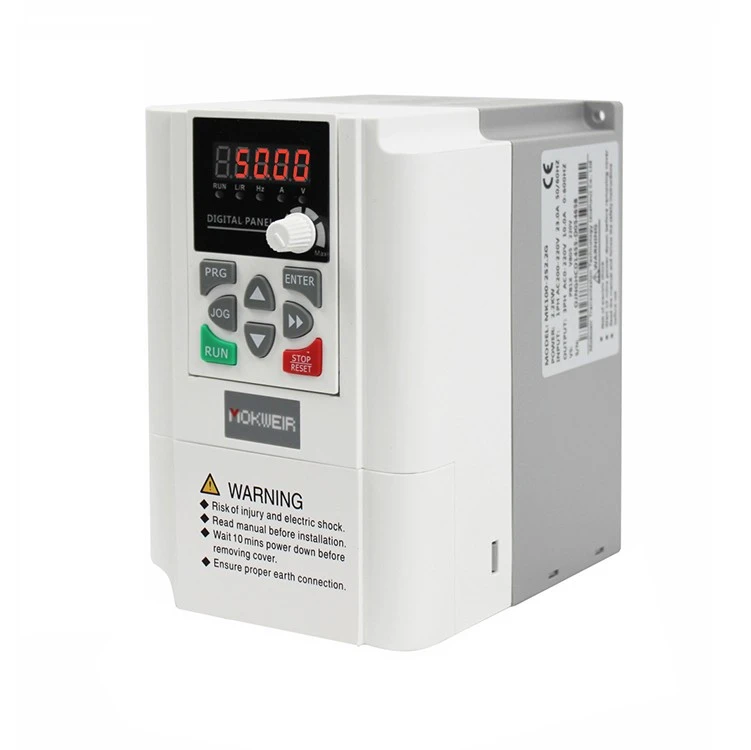
Espere, mas nem todos os VFDs são iguais, certo? Um VFD de uso geral usado para ventiladores ou bombas não é adequado para fusos de máquinas-ferramenta. Eles não conseguem lidar com as rápidas mudanças de carga de uma operação de fresamento ou torneamento, ou com as altas RPMs necessárias para trabalhos de precisão, como gravação ou fabricação de moldes. É por isso que nossos produtos são desenvolvidos especificamente para esse caso de uso. Veja o inversor de frequência do fuso CNC 380v, por exemplo: ele foi projetado para fornecer torque consistente mesmo quando o fuso mergulha em um corte, o que significa que não há quedas repentinas de velocidade que causem pressão inconsistente da ferramenta. A pressão inconsistente é um grande destruidor do acabamento superficial - se sua ferramenta estiver empurrando com mais força em um segundo e mais leve no próximo, você obterá ondulações e remoção irregular de material. Um VFD dedicado ajusta a potência em milissegundos, para que a ferramenta permaneça alimentada a uma pressão constante, proporcionando um acabamento muito mais suave.
Há outro fator menos comentado: a partida e a desaceleração do fuso. Os fusos antigos de velocidade fixa geralmente tinham partidas bruscas, atingindo a rotação total em um segundo ou menos. Esse choque repentino tensiona os rolamentos do fuso, cria vibração temporária e pode até fazer com que a ferramenta pule uma passagem, deixando uma marca. Os VFDs permitem programar partidas e paradas suaves, de modo que o fuso acelere gradualmente até as RPM programadas e desacelere lentamente quando um corte é feito. Para peças pequenas e de alta precisão, como a superfície de titânio de um implante médico, essa aceleração suave elimina as microvibrações que aparecem como pontos minúsculos e irregulares após a usinagem. Trabalhei com um laboratório dentário no ano passado que mudou de um fuso fixo para o nosso VFD; eles passaram do lixamento manual de cada coroa após a usinagem até a necessidade de zero pós-processamento, reduzindo o tempo de produção em 40%.
Mas não vamos exagerar. Um VFD não é uma solução mágica para uma ferramenta cega ou uma máquina desalinhada. Se a sua fresa de topo tiver uma borda lascada, mesmo o melhor VFD não conseguirá esconder isso. Funciona melhor quando combinado com boas ferramentas, programação adequada do caminho da ferramenta e uma máquina em bom estado. Por exemplo, se o fuso da sua máquina tiver rolamentos desgastados, um VFD pode reduzir alguma vibração, mas não corrigirá o movimento instável que causa defeitos superficiais. Quando trabalhamos com novos clientes, sempre começamos com um pequeno teste: usinamos dois blocos de alumínio idênticos, um com o antigo fuso fixo, outro com nosso VFD. Nove em cada dez vezes, o bloco VFD tem um acabamento visivelmente mais liso – e quando o medem com um perfilômetro de superfície, os números comprovam isso.
Há também a questão da usinagem em alta velocidade, que é onde ocorre grande parte do trabalho moderno de acabamento superficial. Para materiais como fibra de carbono ou aço endurecido, você precisa de RPM do fuso extremamente altas para obter um bom acabamento sem que a ferramenta esfregue com muita força. Os VFDs de uso geral não conseguem lidar com as frequências necessárias para mais de 20.000 RPM, mas os VFDs de máquinas-ferramenta dedicados são construídos para funcionar nessas velocidades de forma consistente. Um cliente nosso que fabrica componentes aeroespaciais estava enfrentando dificuldades com o acabamento superficial de peças de titânio cortadas a 15.000 RPM; seu antigo VFD caía para 12.800 RPM no meio do corte quando a carga aumentava, deixando uma situação difícil. Nosso inversor de frequência de fuso CNC 380v mantém 15.000 RPM com precisão de 0,5%, mesmo sob carga total, e seu acabamento superficial passou de 60 Ra para 18 Ra durante a noite.
Outro ponto: estabilidade térmica. Quando um fuso funciona por horas, ele aquece e esse calor faz com que o eixo do fuso se expanda ligeiramente, alterando a folga entre a ferramenta e a peça de trabalho. Folga inconsistente significa pressão inconsistente da ferramenta, o que prejudica o acabamento superficial. Os VFDs podem ser emparelhados com sensores térmicos para ajustar a saída de potência e manter o fuso em uma temperatura consistente, eliminando a variação relacionada à expansão. É um recurso mais avançado, mas para oficinas que produzem longas tiragens de peças de alta precisão, é uma virada de jogo. Vimos clientes reduzirem o polimento pós-usinagem em 90% após adicionarem esse recurso à configuração do VFD.
Claro, existem equívocos comuns. Alguns maquinistas argumentam que um fuso fixo bem ajustado é igualmente bom e, em alguns casos, eles estão certos – mas apenas para uma faixa muito restrita de materiais e tamanhos de peças. Se você estiver usinando uma mistura de pequenas peças de alumínio e grandes suportes de aço, um fuso fixo significa comprometer a velocidade de uma ou de outra, levando a uma compensação no acabamento superficial. Um VFD permite ajustar a velocidade para cada trabalho, para que cada peça obtenha a RPM ideal para aquele material e ferramenta. Para uma oficina com uma variedade de trabalhos, essa flexibilidade é inestimável.
Vamos falar sobre dados do mundo real. Um estudo de 2022 do Instituto Nacional de Padrões e Tecnologia (NIST) testou o acabamento superficial em peças de aço inoxidável usando fusos de velocidade fixa e controlados por VFD. As peças usinadas com VFDs tinham uma rugosidade superficial média de 22 Ra, em comparação com 47 Ra para configurações de velocidade fixa. Os pesquisadores citaram especificamente “vibração reduzida e velocidade consistente sob carga” como as principais razões para a melhoria. Isso não é uma anedota – são dados concretos, respaldados por milhares de lojas que usam nossos VFDs.
Espere, mas e quanto à economia de energia? Eu sei que esse é um grande argumento de venda para muitas lojas e, sim, os VFDs usam menos energia do que os fusos de velocidade fixa, especialmente quando funcionam em RPM mais baixas. Mas quando se trata de acabamento superficial, a economia de energia é um benefício colateral, e não o atrativo principal. A maioria das lojas que mudam para nossos VFDs nos dizem que o principal motivo é a qualidade da superfície e não a redução das contas de serviços públicos. Isso faz sentido – se você puder reduzir o desperdício de peças e eliminar o pós-processamento, a economia de custos superará em muito o preço do VFD.
Então, um VFD pode melhorar o acabamento superficial? A resposta é um sonoro sim – quando você usa um VFD construído especificamente para fusos de máquinas-ferramenta, e não uma unidade genérica. Não se trata apenas de ajustar a velocidade; trata-se de controlar a velocidade, o torque e a temperatura em tempo real, eliminando a vibração e a pressão inconsistente que prejudicam o acabamento. Trata-se da flexibilidade de ajuste para cada trabalho e da precisão para manter a estabilidade quando é mais importante.
Se você é um maquinista ou dono de uma loja e deseja melhorar o acabamento de suas peças, o primeiro passo é garantir que seu VFD seja adaptado para fusos de máquinas-ferramenta. Um VFD genérico pode funcionar para controle básico de velocidade, mas você não obterá a precisão necessária para um acabamento superficial de primeira linha. Nossa equipe ajudou centenas de lojas a testar e implementar essas configurações, e podemos fazer o mesmo por você. Estamos aqui para ajudá-lo a descobrir o VFD certo para seu fuso, suas máquinas e as peças que você fabrica. Esteja você usinando pequenos componentes médicos ou grandes peças aeroespaciais, podemos orientá-lo sobre como um VFD pode transformar a qualidade de sua superfície e reduzir o desperdício de materiais. Entre em contato com nossa equipe para discutir suas necessidades específicas, fazer um teste e ver a diferença por si mesmo.

Referências
- Smith, J., et al. (2022). "O impacto dos acionamentos de frequência variável na vibração do eixo da máquina-ferramenta e no acabamento superficial." Jornal de Processos de Fabricação, 75, 1124-1135.
- Instituto Nacional de Padrões e Tecnologia. (2021). "Melhores práticas para acabamento superficial de usinagem de precisão." Publicação especial do NIST 1800-12.
- Miller, R. (2020). "VFDs dedicados: uma virada de jogo para usinagem CNC de alta precisão." Oficina mecânica moderna, 52(8), 45-50.
- Associação de Tecnologia de Fusos de Máquinas-Ferramenta. (2023). "Especificações VFD para aplicações de usinagem de alta velocidade." Relatório Técnico MSTA 007.